
首页
>
焊接设备及辅件
>
工业用逆变焊/割机
>
WSME交直流脉冲氩弧焊机
更多
推荐资讯

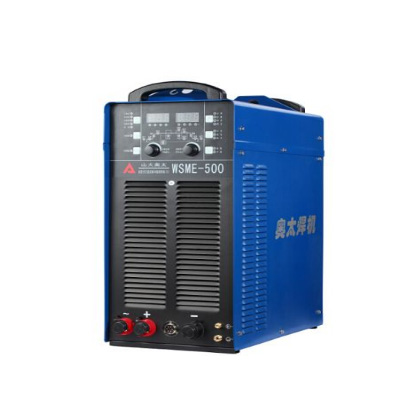
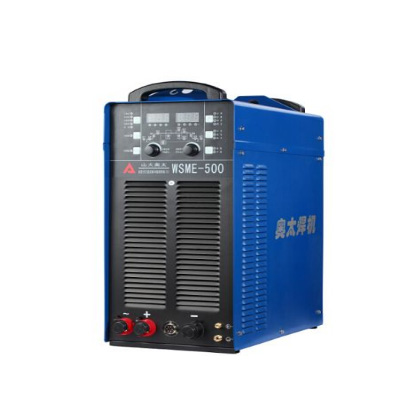
性能特点
■ 全数字化逆变焊接电源。焊接引弧时电流上升速度大幅度提高,使铝焊接更加容易、快速
■ 多种交流波形输出:标准方波、非标准方波、正弦波、三角波、混合波等,适应各种厚度铝合金焊接
■ 同步对弧功能
■ 各种焊接参数均可高精度预置
■ 存储功能,可以存储、调用30套不同的焊接参数
■ 遥控功能,可以调节焊接电流和峰值电流
■ 可同时显示电流、电压
技术参数
|
型 号 |
WSME-315III |
WSME-500III |
WSME-630III |
||||||
|
额定输入电压/频率 |
三相380/50Hz |
||||||||
|
额定输入容量 (KVA) |
13 |
25.7 |
34.9 |
||||||
|
额定输入电流(A) |
20 |
39 |
53 |
||||||
|
额定负载持续率(%) |
60 |
||||||||
|
输出空载电压(手弧/氩弧) (V) |
45/79 45/77 43/79 |
||||||||
|
氩弧焊 |
直流恒流 |
焊接电流(A) |
5~320 |
10~510 |
10~640 |
||||
|
交/直流脉冲 |
峰值电流(A) |
5~320 |
10~510 |
10~640 |
|||||
|
基值电流(A) |
5~320 |
10~510 |
10~640 |
||||||
|
脉冲占空比(%) |
15~85 |
||||||||
|
脉冲频率 (Hz) |
0.2~/250/999 |
||||||||
|
交流恒流 |
焊接电流 (A) |
5~320 |
10~510 |
10~640 |
|||||
|
交流频率( Hz) |
40~250 |
||||||||
|
清理比例(%) |
-50~+40 |
||||||||
|
混合波 |
频率( Hz) |
0.5~10 |
|||||||
|
占空比(%) |
15~85 |
||||||||
|
起弧电流(A) |
5~315 |
10~500 |
10~640 |
||||||
|
收弧电流(A)
|
|||||||||
|
电流缓升时间(S) |
OFF~10.0 |
||||||||
|
电流衰减降时间(S) |
OFF~15.0 |
||||||||
|
提前送气时间(S) |
OFF~10.0 |
||||||||
|
滞后停气时间(S) |
OFF~60.0 |
||||||||
|
点焊时间(S) |
OFF~10.0 |
||||||||
|
钨极直径( mm ) |
0.8~6.0 |
||||||||
|
TIG工作方式 |
两步、四步、反复、点焊 |
||||||||
|
TIG引弧方式 |
接触引弧/高频引弧 |
||||||||
|
手弧焊 |
焊接电流(A) |
5~320 |
10~510 |
10~640 |
|||||
|
推力电流(A) |
10~200 |
||||||||
|
拐点电压(V)
|
15~30 |
||||||||
|
引弧电流 |
10~200 |
||||||||
|
引弧时间(S) |
0.1~2.0 |
||||||||
|
存储功能 |
30通道 存储 调用 |
||||||||
| 绝缘等级 |
H |
||||||||
|
外形尺寸 |
655×325×560 |
665×353×778 |
690×385×825 |
||||||
|
重量 |
53 |
80 |
80 |
||||||
在线咨询
